Streç film temelleri
Streç film neden yırtılır, kopar veya yapışmaz? Nedenleri ve çözümleri
Hazırlayan Öncümak Mühendislik Ekibi3 dk okuma
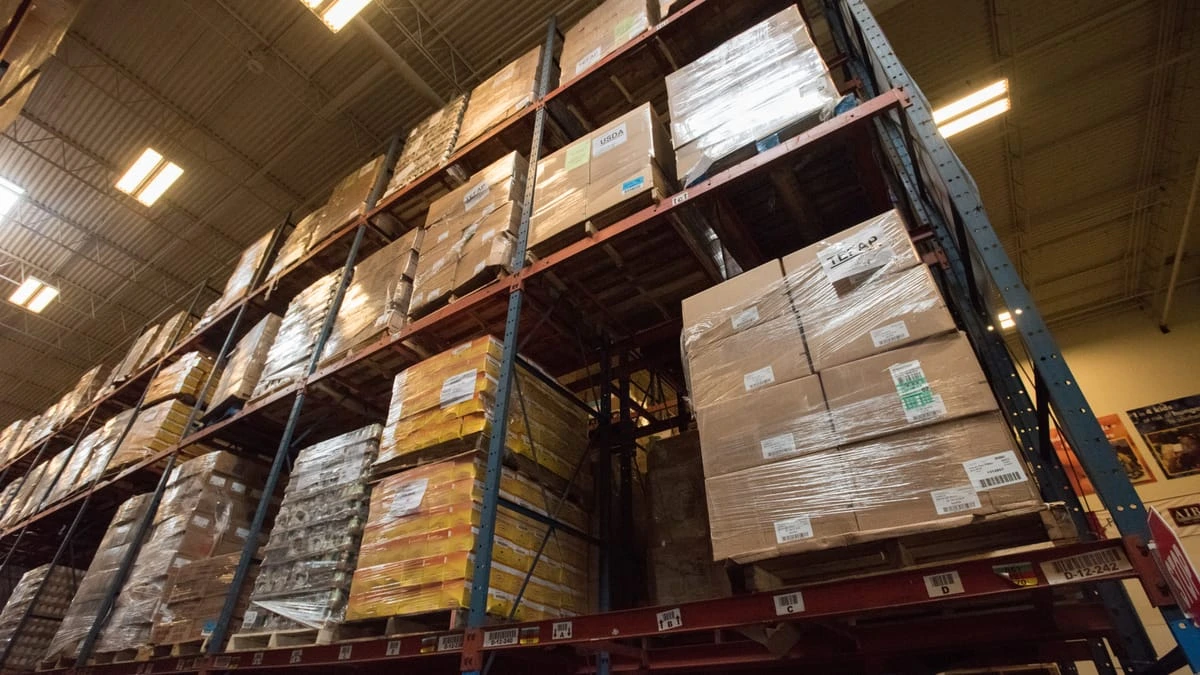
Kısaca
Film kopmalarının çoğu yükten (keskin köşe ve kenarlar), ruloda (çentikler, hasarlı kenarlar, film kusurları) veya ayarlardan (fazla sarma kuvveti ya da ön gerdirme) başlar. Zayıf yapışkanlık (cling) ise çoğunlukla soğuk, çok taze veya kötü saklanmış filmden kaynaklanır. Filmi değiştirmeden önce sırasıyla yükü, ruloyu ve ayarları kontrol edin.
Tüm konular
Streç film temelleri
- Streç film nedir?
- El tipi ve makine tipi streç film arasındaki fark nedir?
- Pre-streç (ön gerdirmeli) film nedir?
- Masurasız streç film nedir?
- PE streç film ile PVC gıda streçi arasındaki fark nedir?
- Streç film geri dönüştürülebilir mi?
- Dilimlenmiş streç film nerelerde kullanılır?
- Siyah ve renkli streç film: Renk ne işe yarar?
- Streç film neden yırtılır, kopar veya yapışmaz? Nedenleri ve çözümleri
- Palet streç filmle nasıl sarılır?
- Bir rulo streç film kaç palet sarar? Palet başına film ve maliyet
- Streç film ile shrink film arasındaki fark nedir?
- Masurasız streç film nasıl kullanılır? Saplar, aparatlar ve sarma makineleri
- Pre-streç film ne zaman doğru seçim değildir?
- Palet sarma makinesinde ön germe oranı nasıl ölçülür?
- Streç hood mu, streç sarım mı? Paletleriniz için hangisi uygun?
- Sarılı paletler nasıl test edilir? Yük stabilitesi ve EUMOS 40509
- Geri dönüştürülmüş içerikli (PCR) streç film ve plastik ambalaj vergileri
- Streç film nasıl depolanır? Sıcaklık, nem ve raf ömrü
- Tek taraflı ve çift taraflı yapışkan streç film
- Açık havada depolama için UV dayanımlı streç film
- Taşınırken streç film: mobilya ve koliler nasıl sarılır?
- Dar streç film mi, çember mi, bant mı? Demetlemede hangisi?
- Hangi ürün için hangi genişlik? Dilimlenmiş streç film ruloları ve aparatlar
Tavsiyeler ve yatırım
- Streç film aktarma makinesi nasıl seçilir?
- Streç film rulo uzunluğu ve ağırlığı nasıl hesaplanır?
- Streç film kalınlığı: Mikron neyi değiştirir?
- Bir streç film aktarma makinesi ne kadar üretir?
- Streç film aktarma işine nasıl başlanır?
- Streç film aktarımı için jumbo bobin nasıl seçilir?
- Streç film fiyatını neler belirler?
Kopmalar nereden kaynaklanır?
Film kopması, streç sarımda en sık karşılaşılan sorundur. Streç sarma makinesi üreticisi Lantech, otomatik ve yüksek hızlı sarma makinelerinde filmin rulo başına ortalama 3 ila 7 kez koptuğunu ve en olası nedenin yükün kendisi olduğunu bildiriyor. Kontrol etmeye değer sırayla olası nedenler:
- Yük: keskin köşeler, kenarlar ve dışarı taşan her şey.
- Rulo: çentikler, hasarlı kenarlar ve film kusurları.
- Ayarlar: filme göre fazla sarma kuvveti veya ön gerdirme.
- Sıcaklık: fazla soğuk film.
1. Yük
- Keskin köşe ve kenarlar: sert köşeli koliler, metal parçalar, dışarı taşan palet tahtaları. Köşe koruyucu (corner board) veya kenar koruyucu kullanın.
- Düzensiz katlar: palet kenarından içeride kalan veya dışarı taşan ürünler filme düzensiz yük bindirir. Yükü kare ve düzgün dizin.
- Taşma: Yük palet kenarlarından dışarı taşmamalıdır.
2. Rulo
- Hasarlı kenarlar: Düşürülmüş veya çarpmış bir rulo genellikle kenarından kopar. Ruloları kullanana kadar kutularında tutun; düşürmeyin, fırlatmayın.
- Film kusurları: Delikler, jeller veya ince bölgeler gerdirme altında kopar. Aynı partideki birkaç ruloda kopma hep aynı noktada oluyorsa bunu tedarikçinize gösterin.
- Katlanmış kenarlar işe yarar: Güçlendirilmiş katlanmış kenarlar (folded edges), özellikle ince pre-streç filmde, kenardan başlayan yırtılmalara karşı dayanır.
3. Ayarlar
- Fazla kuvvet veya ön gerdirme: Her filmin bir sınırı vardır. Kopmalar film ya da ayar değişikliğinden sonra başladıysa bir adım geri dönün.
- Film geçişi: Film arabasından yanlış yoldan geçirilen film kolay kopar; sarma makinenizin film geçiş şemasına uyun.
- Merdaneler: Sarma makinesindeki kirli, aşınmış veya hasarlı merdaneler filmi izler ve zayıflatır.
4. Sıcaklık
Film üreticileri streç filmin yaklaşık 10–30 °C'de saklanmasını ve kullanılacağı ortama en az 24 saat alıştırılmasını önerir. Ambalaj tedarikçileri, soğuyan filmin sertleştiğini, daha az uzadığını ve daha az yapıştığını belirtir. Doğrudan güneşte veya sıcak bir yerde saklanan film de farklı davranabilir; filmi kapalı alanda ve güneşten uzak tutun.
Film neden yapışmaz?
- Soğuk: Düşük sıcaklıkta yapışkanlık azalır; filmi önce oda sıcaklığına getirin.
- Çok taze film: Yapışkanlık katkısı (cling agent, çoğunlukla poliizobütilen, PIB) üretimden sonra yüzeye çıkar. Yayımlanmış araştırmalar, yapışma kuvvetinin üretimden yaklaşık iki hafta sonra en yüksek düzeye ulaştığını göstermiştir.
- Ters yüz: Tek taraflı yapışkan filmde yapışan yüz yüke bakmalıdır.
- Toz ve nem: Tozlu veya ıslak bir yüzey katmanlar arasındaki yapışmayı zayıflatır.
- Eski veya kötü saklanmış film: Film üreticileri streç filmin yaklaşık bir yıl içinde kullanılmasını önerir.
Aktarma tarafındaki sorunlar
Kullanıcının palette gördüğü pek çok sorun daha önce, aktarma makinesinde başlar:
- Düzensiz gerginlik: Fazla sıkı veya fazla gevşek sarılmış rulolar düzensiz uzar. Yapışkanlığı değişken jumbo bobinler bunu zorlaştırır; SM-1300 2S ve SM-1300 2S PRO modellerindeki gibi açma ve sarmanın bağımsız servo kontrolü, operatörün her jumbo bobin için gerginliği dokunmatik ekrandan ayarlamasını sağlar.
- Kenar hasarı: Jumbo bobin kenarındaki çentikler her hazır ruloda tekrarlanır. Jumbo bobinleri teslimatta kontrol edin; bkz. jumbo bobin nasıl seçilir?
- Kısa veya hafif rulolar: Erken biten bir rulo çoğu zaman etiketinde yazandan kısa veya incedir. Bkz. rulo uzunluğu ve ağırlığı.
Hızlı kontrol listesi
| Belirti | Olası neden | Neye bakılmalı? |
|---|---|---|
| Yükün hep aynı köşesinde kopma | Keskin köşe veya kenar | Köşe koruyucu, yükün şekli |
| Kopma filmin kenarından başlıyor | Hasarlı rulo kenarı | Rulo taşıma ve saklama, katlanmış kenar |
| Ayar veya film değişikliğinden sonra kopma | Fazla kuvvet veya ön gerdirme | Son iyi ayara dönün |
| Soğuk havada kopma | Soğuk, sertleşmiş film | Oda sıcaklığında saklayın ve kullanın |
| Katmanlar yapışmıyor | Soğuk, taze veya tozlu film, ters yüz | Sıcaklık, filmin yaşı, yapışan yüz |
| Yük taşımadan sonra gevşemiş | Yetersiz tutma kuvveti | Tur sayısı ve sarma kuvveti |
Kaynaklar(5)
- Lantech. 7 reasons film breaks on a stretch wrapper and why you should care
- Polifilm. FAQs about stretch films
- Polifilm. Application advice for stretch films
- Roberge, D. (2018). Storing shrink film and packaging materials. Industrial Packaging.
- Cabrera, G., Pichon, G., Maazouz, A., Lamnawar, K. (2021). Rheology and tribology: investigating the migration of small molecules in recycled agricultural waste multilayer films. ESAFORM 2021.
İlgili makineler
Bu konuda diğer makaleler
- Streç film nedir?Streç film, genellikle LLDPE'den (linear low-density polyethylene) üretilen, ince ve yüksek esneklikte bir plastik filmdir. Ürünlerin etrafına gerdirilerek sarılır ve eski boyuna dönmeye çalışırken yükü bir arada tutar. Paletleri depolama ve taşıma sırasında sabit, temiz ve açılmaya karşı korumalı tutar.
- El tipi ve makine tipi streç film arasındaki fark nedir?El tipi streç film (hand stretch film), elle uygulanan küçük ve hafif rulolar hâlinde gelir; makine tipi streç film (machine stretch film) ise palet sarma makineleri (pallet wrapper) için hazırlanmış daha büyük ve ağır rulolardır. İkisi de genellikle LLDPE'dir (linear low-density polyethylene); farkları rulo ölçüsü, masura (core), filmin ne kadar gerdirildiği ve nasıl uygulandığıdır.
- Pre-streç (ön gerdirmeli) film nedir?Pre-streç film (pre-stretched film), kullanıcıya ulaşmadan önce aktarma sırasında, genellikle %300–500 oranında, gerdirilmiş streç filmdir. Daha ince ve hafiftir, uygulaması çok daha az efor ister ve palet başına daha az film harcar; ama geriye az uzama payı kaldığından çok keskin veya düzensiz yüklerden çok standart yüklere uygundur.
- Masurasız streç film nedir?Masurasız streç film (coreless stretch film) kağıt masura olmadan sarılır; bu yüzden rulonun tamamı kullanılabilir filmdir. Masura maliyetini ve atığını ortadan kaldırır, ruloları sevk etmeyi ve bertaraf etmeyi kolaylaştırır; genellikle basit, tekrar kullanılabilir bir sap veya aparatla uygulanır.
- PE streç film ile PVC gıda streçi arasındaki fark nedir?PE streç film (PE stretch film), paletleri ve demetleri sabitlemek için üretilen polietilen bir filmdir. PVC gıda streçi (PVC cling film) ise polivinil klorürden üretilen, ağırlıklı olarak gıdaları sarmak için kullanılan ince ve şeffaf bir filmdir. Farklı işler için farklı malzemelerdir; PVC gıda streçi gıdayla temas eden bir malzeme olarak gıda temas mevzuatına uymak zorundadır.
- Streç film geri dönüştürülebilir mi?Evet. Streç film polietilendir, 4 (LDPE) geri dönüşüm koduyla (recycling code) işaretlenir ve kullanılmış film temiz ve diğer malzemelerden ayrı toplandığında geri dönüştürülebilir. AB'deki ve Türkiye'deki yeni ambalaj kuralları da aynı yöndedir: daha az ambalaj, geri dönüştürülebilir ambalaj ve piyasaya sürülen ambalajın sorumluluğu.
- Dilimlenmiş streç film nerelerde kullanılır?Dilimlenmiş streç film (slit stretch film), dar rulolara kesilmiş standart streç filmdir. Dar rulolar küçük, uzun veya yuvarlak ürünlerde (profil, kablo, hortum, boru) daha kolay kullanılır; yapı malzemesi fabrikalarından oto servislere kadar demetleme ve yüzey koruma için tercih edilir.
- Siyah ve renkli streç film: Renk ne işe yarar?Streç filmlerin çoğu şeffaftır; ancak siyah, beyaz ve renkli filmlerin de geçerli nedenleri vardır: yükü gizlemek ve korumak, paletleri renkle kodlamak veya markayı göstermek. Renk, filmin ne kadar kolay geri dönüştürüleceğini de etkiler.
- Palet streç filmle nasıl sarılır?Filmi palete tutturun, yükü palete kilitlemek için tabanı birkaç tur sarın, eşit bindirmeyle sarmal şekilde yukarı çıkın ve üstü ek turlarla bitirin. Tutma kuvveti (holding force) filmin gerginliğinden ve katman sayısından gelir; bu yüzden doğru tur sayısı yüke bağlıdır. Karayoluyla taşınan yüklerde makineyle sarım, elle sarıma göre çok daha fazla tutma kuvveti sağlar.
- Bir rulo streç film kaç palet sarar? Palet başına film ve maliyetEn hızlı yol tartmaktır: Ruloyu tartın, on palet sarın, tekrar tartın ve farkı ona bölün. Sarmadan önce tahmin etmek için tur sayısını paletin çevresiyle çarpın, filmin ne kadar gerdirildiğine bölün ve metreyi grama çevirin. Filmleri rulo fiyatıyla değil, palet başına maliyetle karşılaştırın.
- Streç film ile shrink film arasındaki fark nedir?Streç film soğuk uygulanır: Yükün etrafında gerdirilir ve eski boyuna dönmeye çalışırken yükü sıkıca tutar. Shrink (ısıyla daralan) film ise gevşek uygulanır, sonra ısıtılır ve ürünün etrafında daralarak sıkıca kapanır. Paletlerde genellikle streç film kullanılır; shrink film ise perakende ambalajlarda ve tuğla gibi bazı palet yüklerinde, başlık şeklinde geçirilip ısıtılarak kullanılır.
- Masurasız streç film nasıl kullanılır? Saplar, aparatlar ve sarma makineleriMasurasız rulonun ortasında, masuranın olacağı yerde bir delik vardır. Elle kullanımda bu deliğe takılan, tekrar kullanılabilir bir sap veya aparat kullanılır; böylece rulo rahatça tutulur ve son metreleri de verimli şekilde kullanılır. Palet sarma makinelerinde ise masuranın yerini tekrar kullanılabilir bir adaptör alır. Sapı veya adaptörü rulonun iç çapına göre seçtiğinizde rulonun tamamı kullanılabilir.
- Pre-streç film ne zaman doğru seçim değildir?Pre-streç film, paletler elle veya basit sarma makineleriyle sarıldığında film ve emekten tasarruf sağlar. Ağır veya dengesiz yükleri elle bir arada tutmak için doğru araç değildir; standart makine tipi filmi kendisi gerdiren, motorlu ön germeli sarma makineleri için de tasarlanmamıştır. Seçimi yüke, sarım yöntemine ve palet başına maliyete göre yapın.
- Palet sarma makinesinde ön germe oranı nasıl ölçülür?Ön germe, filmin yüzde kaç uzadığını gösterir: %250'de rulodaki bir metre film 3,5 metre olur. Kontrol etmek için film gerdirilmeden önce üzerine 10 cm arayla iki işaret çizin ve gerdirildikten sonra aralarını tekrar ölçün. Filmi veya ayarları her değiştirdiğinizde ölçün: Her paletin ne kadar film harcadığını gerdirme belirler.
- Streç hood mu, streç sarım mı? Paletleriniz için hangisi uygun?Streç hood (stretch hood), yükten daha küçük bir film kılıftır; bir makine onu gerdirerek paletin üzerine geçirir. Streç sarımda ise film, yükün etrafına katlar hâlinde sarılır. Hood hızlıdır, tamamen otomatiktir ve havaya karşı iyi korur, ama her yük boyutu kendi hood ölçüsünü ister. Streç sarım ise makineyle veya elle, neredeyse her yüke uyum sağlar.
- Sarılı paletler nasıl test edilir? Yük stabilitesi ve EUMOS 40509Sarılı bir palet, bilinen bir kuvvetle (genellikle 0,5 g) yana doğru zorlanarak ve ne kadar şekil değiştirdiği ölçülerek test edilir. Avrupa rehberi bir eğim testi ve iki ivme testi tarif eder; palet düzeyindeki ivme testi EUMOS 40509'a göre yapılır. Palet belirlenen sınırlar içinde eski hâline dönerse ve hiçbir şey zarar görmezse testi geçer.
- Geri dönüştürülmüş içerikli (PCR) streç film ve plastik ambalaj vergileriStreç film plastik ambalaj sayılır; bu yüzden plastik ambalaj vergileri ve geri dönüştürülmüş içerik kuralları ona da uygulanır. İngiltere %30'dan az geri dönüştürülmüş içerikli plastik ambalajı vergilendirir, İspanya tek kullanımlık ambalajdaki geri dönüştürülmemiş plastiği vergilendirir, Türkiye kilogram başına geri kazanım katılım payı alır ve AB 2030'dan itibaren plastik ambalajların çoğunda %35 tüketici sonrası geri dönüştürülmüş içerik isteyecek. Ülkenize ilişkin ayrıntıları bir danışmanla kontrol edin.
- Streç film nasıl depolanır? Sıcaklık, nem ve raf ömrüStreç filmi kapalı alanda, güneş ışığından ve nemden uzakta, yaklaşık 10–30 °C'de ve %25–60 bağıl nemde depolayın ve bir yıl içinde kullanın. Kullanılacağı ortama en az 24 saat alışmasını bekleyin. Soğuk film daha sert olur ve daha az uzar; çok taze film ise henüz tam yapışmayabilir.
- Tek taraflı ve çift taraflı yapışkan streç filmYapışkanlık (cling), streç filmin katlarının birbirine tutunmasını sağlar. Filmin tek yüzüne, iki yüzüne ya da iki yüzüne farklı seviyelerde verilebilir. Tek taraflı yapışkan film, yan yana duran paletlerin birbirine yapışmasını önler; ancak yapışkan yüz yüke bakmalıdır. Yapışkan yüzü, filmi kendine yapıştırarak bulabilirsiniz.
- Açık havada depolama için UV dayanımlı streç filmStandart streç film UV'ye dayanıklı değildir: Güneş ışığında sararır, zayıflar, yapışkanlığını ve uzama özelliğini kaybeder. UV katkılı film bu süreci yavaşlatan bir katkı maddesi içerir; üreticiler açık havada yaklaşık 9 ila 12 aylık koruma belirtir. Şeffaf UV film yalnızca filmi korur; güneşe duyarlı ürünleri de korumak için opak bir UV film kullanın.
- Taşınırken streç film: mobilya ve koliler nasıl sarılır?Streç film taşınmada en kullanışlı malzemelerden biridir: Çekmeceleri ve kapakları kapalı tutar, dağınık parçaları bir arada toplar ve yüzeyleri toza ve çizilmeye karşı korur. Önce her şeyi temizleyip kurulayın; ahşap, antika, deri ve döşemeli mobilyaları ise asla doğrudan sarmayın: Nem hapsolmasın diye altına battaniye veya kâğıt koyun.
- Dar streç film mi, çember mi, bant mı? Demetlemede hangisi?Hafif demetlemede dar bir streç film rulosu çoğu zaman en basit seçimdir: Kendine yapışır, yüzeyi örter ve korur, yapışkan kalıntı bırakmaz. Çember ucuzdur ve yükün devrilmesini önlemekte çok etkilidir, ama köşe koruması ister ve plastik çemberler zamanla gerginliğini kaybeder. Bant kolileri kapatır ama ürünlerde kalıntı bırakabilir. Ağır yüklerde çoğu zaman film ve çember birlikte gerekir.
- Hangi ürün için hangi genişlik? Dilimlenmiş streç film ruloları ve aparatlarDilimlenmiş rulolar bir jumbo bobinin eşit genişliklere bölünmesiyle elde edilir: 50 cm'lik bir jumbo bobinden 25, 16,6, 12,5 veya 10 cm'lik rulolar, 5 cm'ye kadar çıkar. Genel kural: Ürün ne kadar ince ve yuvarlaksa rulo o kadar dar olmalıdır. Rulonun masurasına uyan bir sap veya aparat, dar filmi daha hızlı ve kolay uygulatır.